不锈钢反应釜:化工行业的核心利器
不锈钢反应釜 2026-09-28
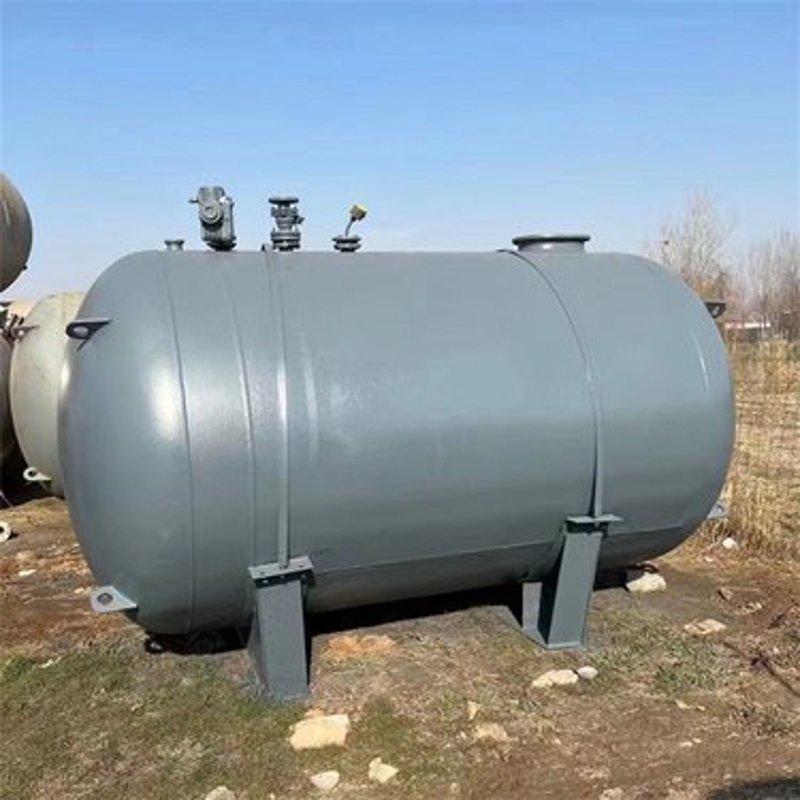
在日新月异的现代工业中,不锈钢反应釜作为一种不可或缺的核心设备,在化学工业领域的应用越来越广泛。它不仅在实验室研究中扮演着举足轻重的角色,更是在大规模工业化生产中展现出独特魅力。
行业趋势与需求增加
近年来,随着环保意识增强和技术进步,传统化工产品正朝着更加高效、节能的方向发展。不锈钢反应釜凭借其优异的耐腐蚀性能和良好的操作稳定性,在这些应用领域逐渐成为化学制药、精细化工等行业的宠儿。例如,在医药合成过程中,通过精确控制温度、压力及溶剂的比例,能有效提高药物的收率与纯度;而在环保清洁剂研制中,则可以减少有害物质排放量,实现绿色生产。
核心优势解析
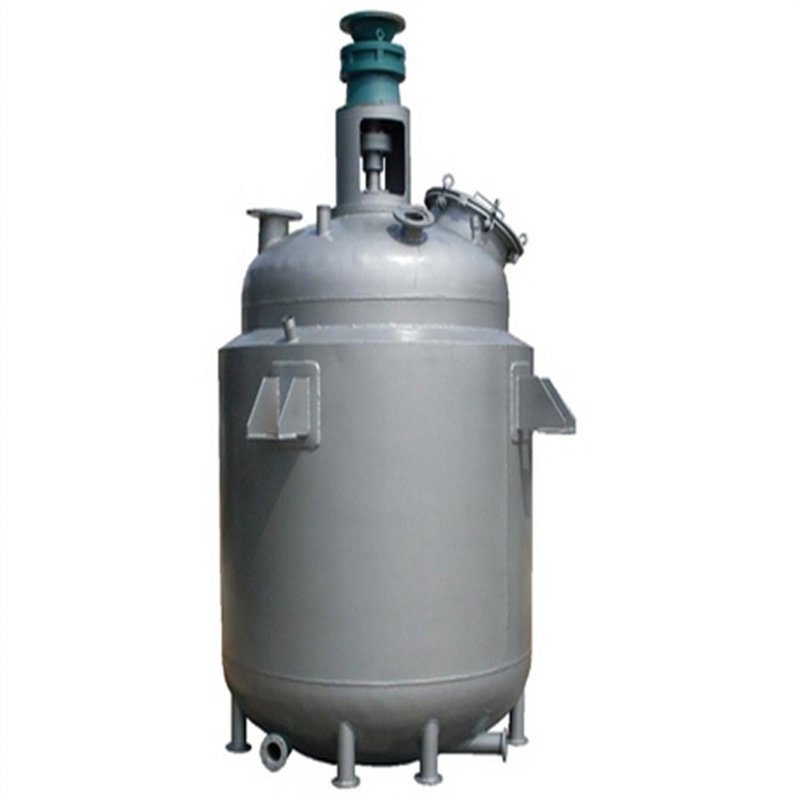
与传统材质相比,不锈钢反应釜具有无可比拟的优势。首先,它采用先进的304或316L不锈钢材质制造而成,能够抵御各种复杂介质的侵蚀;其次,在设计结构上,内部设置有多个可调节搅拌装置以确保物料充分混合均匀;更重要的是其密封性能极佳,几乎杜绝了传统设备泄露问题的发生。
生产实例分享
一家知名化工企业曾面临生产效率低下的挑战。通过引入新型不锈钢反应釜后,不仅使产品品质得到了显著提升,还成功将生产周期缩短了30%,大大增强了市场竞争力。这样的案例比比皆是,在全球范围内已有无数的企业受益于这一变革。
结语与展望
面对未来更加严格的环保法规和激烈的市场竞争环境,不锈钢反应釜将继续发挥重要作用,助力更多化工企业实现可持续发展。相信随着科学技术不断创新突破,这类高效节能装置将不断优化升级,成为推动整个行业发展的重要动力源泉。